



 English
Fråga tio nonwoven-tillverkare vad nötningsbeständighet betyder så får du tio lite olika svar, men alla kretsar kring samma idé: hur mycket gnidning ett tyg kan ta innan dess yta börjar förändras. Luddande, tunnare, en glänsande fläck där fibrerna har plattats ut, ett litet hål som öppnar sig längs ett veck - det här är de synliga resultaten av nötning, och när en slutanvändare märker dem har materialet redan slutat göra jobbet det köptes för.
Det nyttiga att förstå är att nötningsbeständighet inte är en enda strömbrytare du kan slå på vid maskinen. Det kommer ur samspelet mellan polymerkvalitet, filamentfinhet, hur banan binds, hur rullen lindas och hur den färdiga produkten används. Det samspelet är det vi lägger större delen av vår arbetstid på, så här kommer en praktisk genomgång av det.
Vad nötningsbeständighet betyder i en nonwoven-kontext
I ett vävt tyg bär sammanflätade garner belastningen och en gnidningsverkan polerar mestadels kronan på väven. Nonwovens har ingen sådan arkitektur. Ytan är ett nätverk av fibersegment förankrade vid termiska bindningspunkter, och när något skaver mot den börjar två distinkta saker att hända. Först retas löst förankrade fibrer vid ytan uppåt, vilket ger ludd och en grövre hand. För det andra, om själva bindningspunkterna spricker eller fibrerna glider fria, migrerar materialet bort från ytan, banan tunnas ut och så småningom uppstår ett hål.
Därför är nötningsbeständighet i spunbond- och spunmelt-tyger egentligen en fråga om fiberförankring. Ett tyg kan vara starkt i draghållfasthet och fortfarande slitas dåligt om dess ytfibrer är dåligt säkrade - och det omvända är också sant.
Hur industrin sätter ett nummer på slitage
Inget enskilt test beskriver nötning, varför flera metoder samexisterar. Var och en simulerar en annan typ av kontakt, och resultaten är inte utbytbara mellan dem.
| Metod | Typisk standard | Vad den avslöjar |
|---|---|---|
| Martindale | ISO 12947, ASTM D4966 | Platt nötning under lätt belastning; rapporterar cykler till en definierad nivå av ytförändring |
| Taber roterande plattform | ASTM D3884 | Viktminskning efter ett visst antal varv; passar tyngre eller belagda material |
| Oscillerande cylinder | ASTM D4157 | Fram och tillbaka gnugga i en linje; närmare väskor, klädsel och överdrag |
| Flex- och viktester | Interna eller kundprotokoll | Upprepade veck, vilket ofta betyder mer än platt gnuggning för våtservetter och klänningar |
I praktiken kombinerar de flesta köpare en standardmetod med en enkel in-house rub som efterliknar deras egen konverteringslinje. Det andra testet är ofta det mer ärliga, eftersom det återspeglar det faktiska kontakttrycket och hastigheten som tyget kommer att möta.
Där nötningsbeständighet tjänar sitt stöd
Vissa applikationer straffar en tygyta kontinuerligt, andra endast under hantering. Det hjälper att veta vilken du har att göra med:
- Återanvändbara shoppingkassar, där samma panel viks, dras och gnuggas mot sig själv i flera år.
- Servetter och kökshanddukar, där användaren skurar istället för att torka försiktigt.
- Jordbruksöverdrag och landskapstyger, där installation och markrörelse gör skadan långt innan UV gör det.
- Medicinska klänningar och draperier, där nötning visar sig som ludd - en patientsäkerhetsfråga, inte bara en kosmetisk.
- Möbelunderlag, madrasstickning och biltrim, där tyget skaver mot skum och ramkanter.
Var och en av dessa belastar ytan på olika sätt, så en specifikation skriven för en kommer sällan att överföras rent till en annan.
Vad som faktiskt avgör en PP Nonwovens nötningsbeständighet
Filamentfinhet
Finare filament ger fler fibrer per ytenhet och bättre yttäckning, vilket vanligtvis förbättrar jämnheten i slitageprocessen - men mycket fina filament kan också dras ut lättare om bindningen är marginell. Grovare filament motstår att dra, men lämnar ändå en hårdare hand. Rätt balans beror på slutanvändningen och det är en av de första parametrarna vi diskuterar med en kund. Vår notera hur filamentdenier påverkar tygets kvalitet går djupare in i avvägningen.
Bindningskvalitet
Kalanderbindning är där nötningsbeständigheten till stor del vinner eller förloras. Ett välformat bindningsmönster med en lämplig bindningsarea förankrar ytfibrer utan att förspröda banan. Tryck på temperaturen och trycket för högt och arket blir styvt; det kommer att motstå lätt gnidning bra men spricka vid veck. Kör för svalt och ytan fuzzar nästan omedelbart. Jämnt nyptryck och jämn temperatur över hela bredden har lika stor betydelse som själva börvärdena.
Ytvikt och tjocklek
Tyngre tyger har helt enkelt mer material tillgängligt att förlora innan strukturen äventyras. Tjocklek sprider också kontakttrycket över mer fiber, vilket minskar lokala skador. Detta är den minst smarta spaken som finns, men den är ofta den mest pålitliga.
Skiktarkitektur
I en spunmelt-struktur bär de spunbond-skikten den mekaniska uppgiften medan de smältblåsta skikten ger barriärprestanda. Smältblåsta fibrer är extremt fina och dåligt lämpade att motstå ytslitage på egen hand, så att placera dem mitt i ett SMS- eller SMMS-bygge skyddar dem. När nötning är den kritiska egenskapen, gör att lägga till spunbond-balkar - att flytta från S till SS till SSS - i allmänhet mer för livslängden än att lägga till barriärlager.
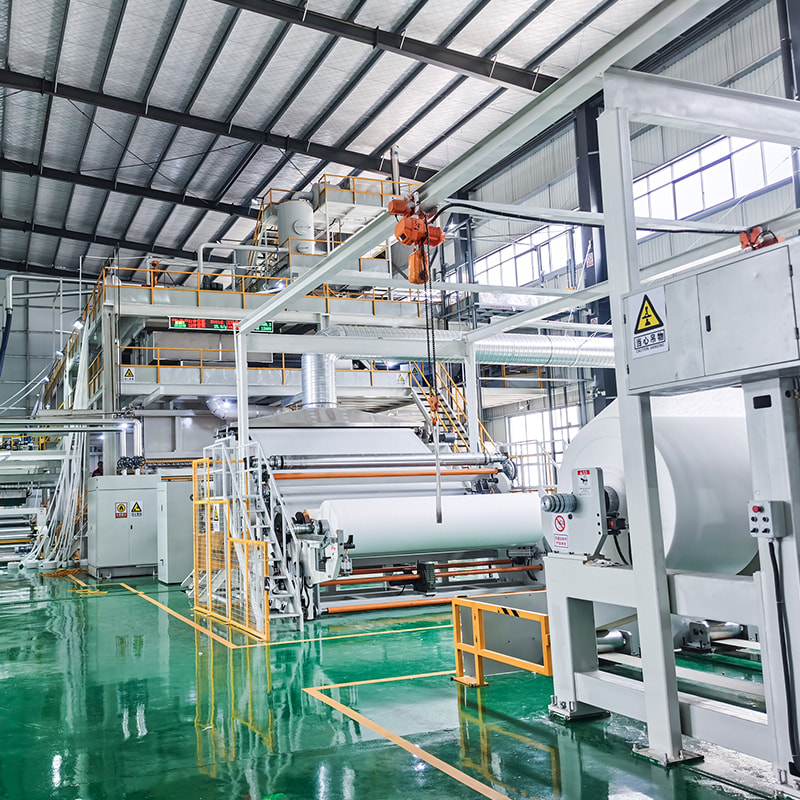
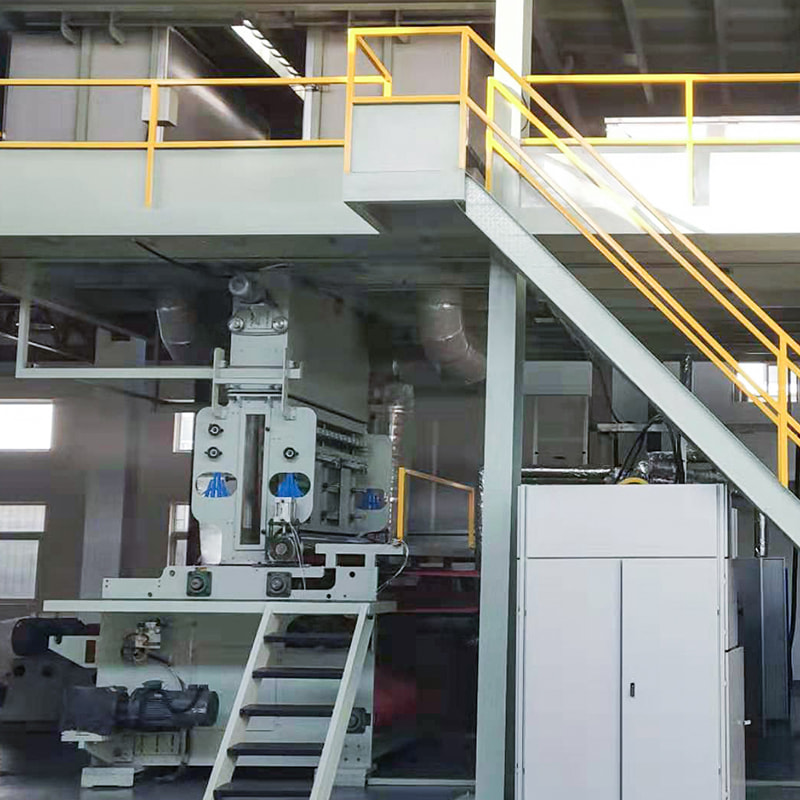 Single Beam Spunbond Nonwoven Machine Denna enkelstråliga spunbond-linje producerar PP-fibertyg och sitter vid startpunkten för S-till-SSS-konstruktionen som diskuteras för slitagekritiska tyger. Visa produkt →
Maskinbeslut som dyker upp år senare i fält
Nötningsprestanda är inställd på linjen, inte i laboratoriet. Tre faktorer på maskinnivå dyker upp gång på gång i vårt driftsättningsarbete. Den första är kalandreringsstabilitet: konsekvent oljetemperatur och nyptryck håller bindningskvaliteten enhetlig från kant till kant, så att de yttre tio centimeterna av en rulle inte nöts märkbart snabbare än mitten. Den andra är spänningskontroll genom kylning och lindning, eftersom en rullning som lindas för hårt skapar inre krypning som visar sig som ytskador efter lagring. Den tredje är dynamisk stabilitet vid höga linjehastigheter, där vibrationer översätts till ojämn bindning innan den dyker upp någon annanstans.
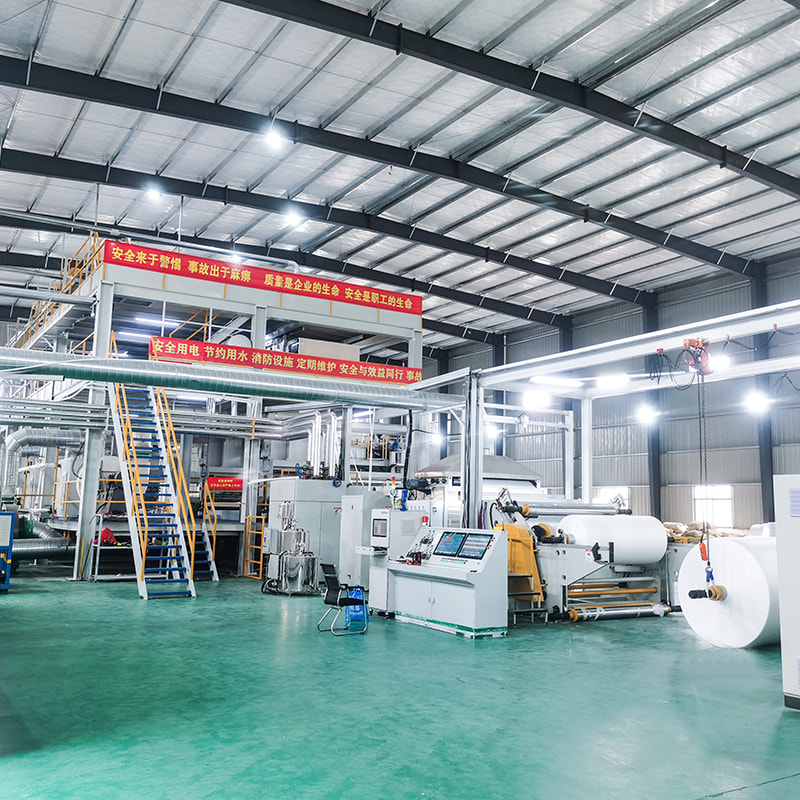
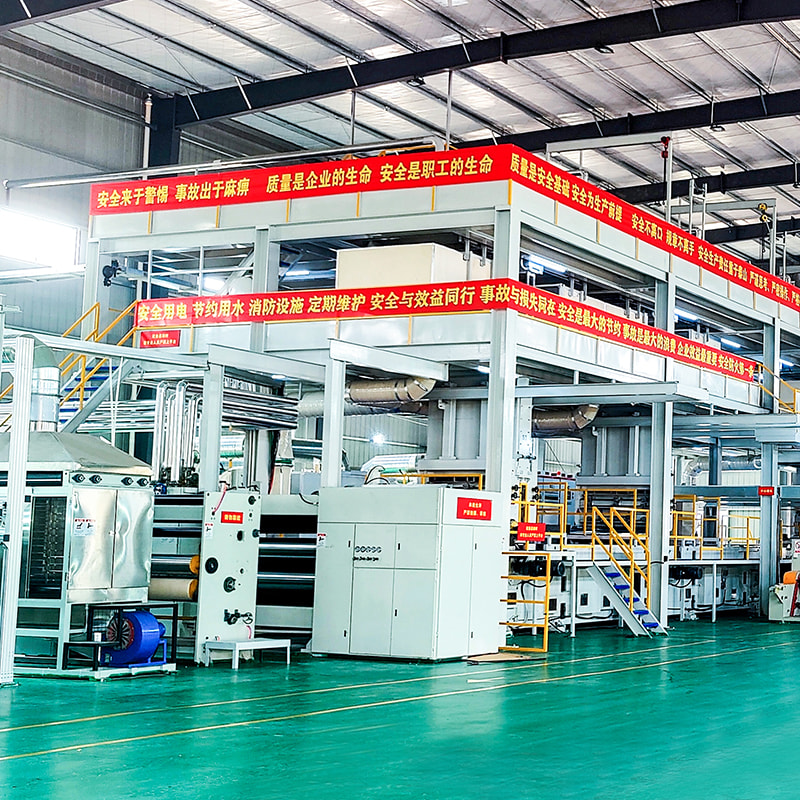
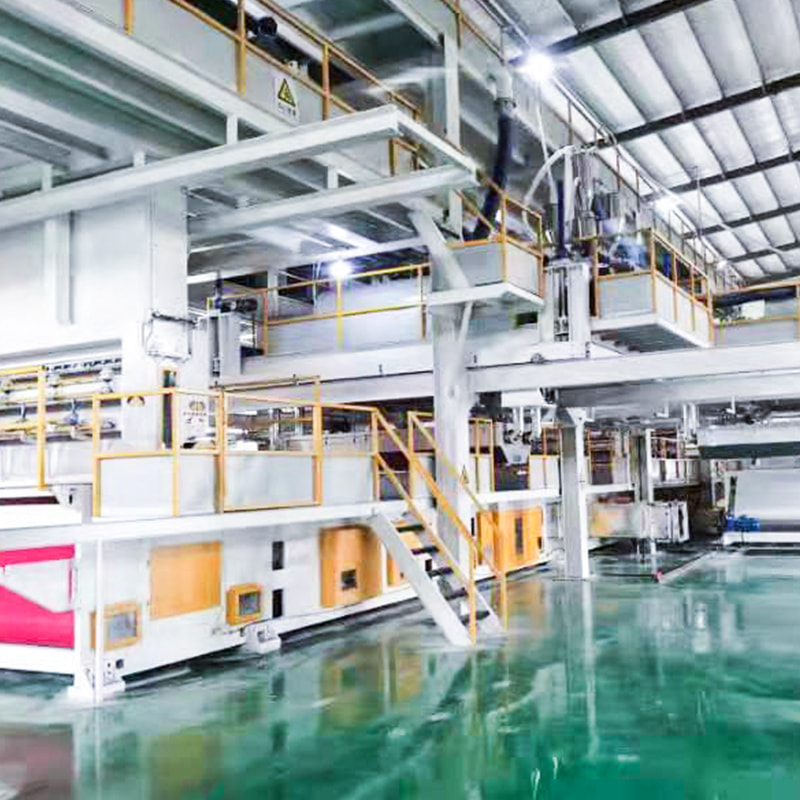
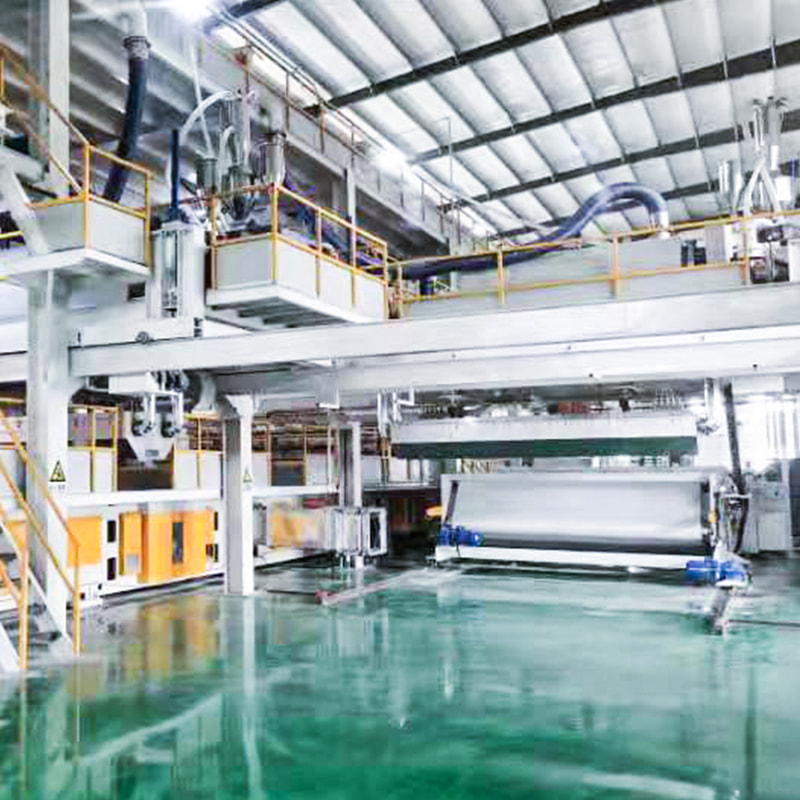
För producenter vars tyger går till medicinska, hygieniska eller hållbara applikationer är kompositstrukturerna vanligtvis den vettiga utgångspunkten, eftersom lagerstapeln kan trimmas utan att designa om hela linjen. Vår trestråliga SMS-produktionslinje och fyrstråliga SMMS-konfigurationen är de två plattformar som kunder oftast ber oss att jämföra för slitagekritiskt arbete.
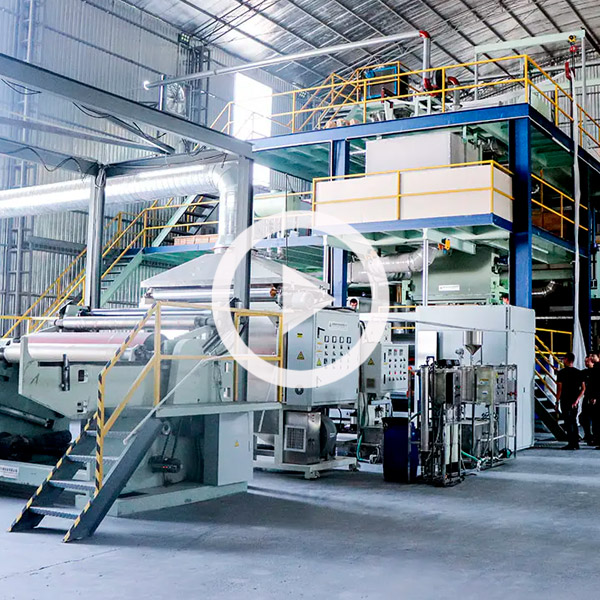 Three Beam SMS Spun-Melt Nonwoven Machine Tre-stråle SMS-linje som kombinerar spunbond och smältblåsta skikt; relevant som en sammansatt plattform för producenter som jämför strukturer för slitagekritiska tyger. Visa produkt →
En kort checklista innan du låser en specifikation
När en kund säger till oss att nötningsbeständighet är prioritet, arbetar vi vanligtvis igenom följande innan vi rör ett enda börvärde:
- Definiera den verkliga kontakten: vad gnuggar tyget, vid vilket tryck och hur länge.
- Välj den testmetod som liknar den kontakten och fortsätt sedan att använda den konsekvent.
- Fixa polymerkvaliteten och smältflödesindexet, eftersom de anger baslinjens filamentbeteende.
- Bestäm om nötning eller barriär är det dominerande kravet och välj balkstrukturen därefter.
- Ställ in kalendertemperatur, tryck och mönster tillsammans istället för ett i taget.
- Kontrollera rullens fulla bredd, inte bara ett prov från mitten.
Nötningsbeständigheten sviker sällan högt. Det dyker upp som ett klagomål tre månader efter leverans, från en användare som märkte att påsen fransade sig vid handtaget eller att våtservetten tappade på en bänkskiva. Att få det rätt i början är mest en fråga om att matcha fiberfinhet, bindning och lagerstruktur till hur tyget faktiskt kommer att hanteras - och sedan hålla linjen konsekvent rulle efter rulle.
Om du väger upp strukturer för en slitagekritisk produkt pratar vi alltid gärna igenom de alternativ och de avvägningar vi har sett på riktiga installationer. Du når teamet genom vår kontaktsida .


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
