



 English
Prata med alla som konverterar spunbond-tyg i USA och en välbekant bild framträder. Efterfrågan är jämn, marginalerna är inte generösa och köparna på andra sidan bordet vet precis vad de vill ha. Hygienproducenter, medicinska omvandlare, filtreringstillverkare och leverantörer av industrirullvaror anger alla tygets vikt, bredd och barriärprestanda innan priset ens diskuteras.
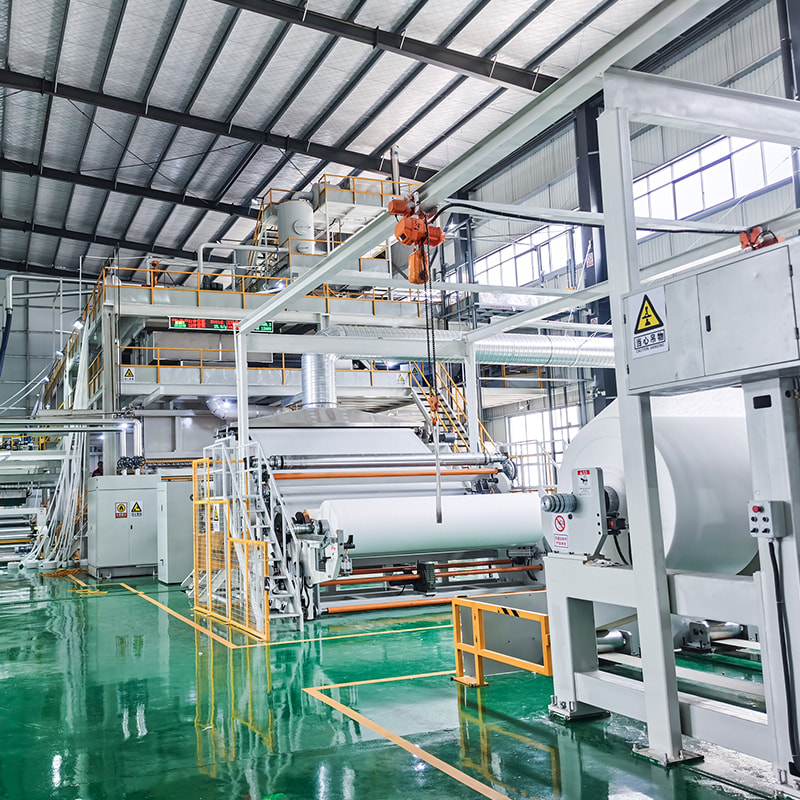
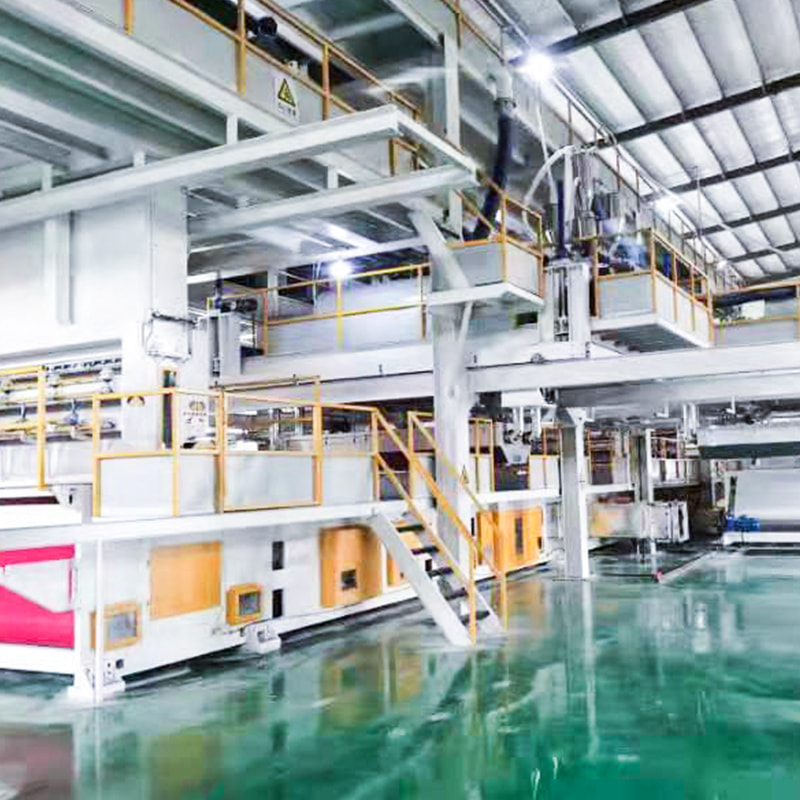
Vi bygger de maskiner som tygerna lossnar. Vårt företag tillverkar kompletta PP-spunbond- och smältblåsta produktionslinjer, från en enkelstråle S-maskin upp till fem-stråle SMSS-kompositer, och vi har levererat dem till producenter i Indien, Pakistan, Turkiet, Ryssland, Australien och vår hemmamarknad i Kina. Det ger oss en överblick över den amerikanska marknaden för spunbond nonwoven: inte som ett prognosdiagram, utan som en serie praktiska beslut om strålar, bredder, denier och drifttid.
Vad är det som rör den amerikanska Spunbond Nonwoven-marknaden just nu
Publicerade marknadsstudier placerar Nordamerika på ungefär en tredjedel av den globala intäkterna från spunbond nonwoven. Den regionala fiberduksmarknaden värderades till cirka 16 miljarder USD 2025 och beräknas närma sig 20 miljarder USD till 2030, med spunbond som har den största andelen av produktmixen och polypropen förblir den dominerande polymeren.
Det som gör nuet intressant är gapet mellan efterfrågan och kapacitet. Nordamerikanska fiberdukskapacitet ökade med mindre än en procent 2025 medan produktionen sjönk något. Tillväxt levereras inte av en våg av nya megaanläggningar. Den levereras av befintliga linjer som fungerar bättre: färre oplanerade stopp, hårdare viktkontroll, mindre kanttrimning, snabbare lutningsbyten.
Efterfrågan på slutanvändning bakom det är stabil och ganska lätt att beskriva:
- Hygien , inklusive barnblöjor, kvinnlig vård och vuxeninkontinens, förblir det största enskilda blocket och det mest känsliga för tygvikt och mjukhet.
- Medicinsk , som täcker operationsrockar, draperier, steriliseringsomslag och skyddskläder, där barriärprestanda är en specifikation snarare än en preferens.
- Filtrering , som spänner över HVAC, luft och flytande media, är ett av de snabbare rörliga segmenten och ett av de mest krävande på fiberlikformighet.
- Industri och jordbruk , från geotextilier och landskapstyg till odlingsöverdrag, förpackningar och mattunderlag, absorberar den tyngre delen av viktintervallet.
Strålkonfiguration avgör vad ditt tyg kan göra
Bokstavskoderna i utrustningslistor är inte marknadsföringsstenografi. De beskriver hur många spinndysor, eller balkar, som matar linan och i vilken ordning lagren landar på formningsbandet. Att lägga till en balk tillför kapitalkostnad, energiförbrukning och underhållsyta, men det köper också styrka, barriär eller mjukhet som en enklare linje inte kan nå.
| Linje | Strålstruktur | Vad det köper dig | Typiska slutprodukter |
|---|---|---|---|
| S | En spunbond balk | Lägsta kapitalkostnad, enkel drift, hög effekt per stråle | Påsar, förpackningar, jordbruksomslag, basbaksida |
| SS | Två spunbond balkar | Bättre enhetlighet och starkare vikt-till-styrka-balans | Hygien topsheet, wipes substrate, medical drapes |
| SSS | Tre spunbond balkar | Högre uthållighet och finare denierkontroll | Hållbar hygien, geotextilier, filtreringsstöd |
| SMS | Spunbond, smältblåst, spunbond | Vätske- och partikelbarriär med spunbondstyrka | Kirurgiska klänningar, masker, skyddskläder |
| SMMS | Två smältblåsta lager mellan spunbond | Högre barriär- och filtreringseffektivitet | Medicinsk barriers, filtration media, premium hygiene |
| SMMSS | Fem balkar, sammansatt struktur | Maximal barriär och prestanda vid högsta komplexitet | Kritisk medicinsk, högspecifik filtrering |
Avvägningen handlar om två frågor. Hur mycket barriär behöver egentligen den färdiga produkten och vilken tygvikt kan kunden sälja med vinst? En omvandlare som tillverkar shoppingkassar, förpackningar och jordbruksöverdrag behöver sällan smältblåst kapacitet. En omvandlare som gör operationsrockar kan inte fungera utan den. Vill du ha en längre genomgång har vi skrivit om hur strålantalet förändrar tygets prestanda .
För producenter som går in i spunbond för första gången är en enkelstråle S-linje vanligtvis den vettiga ingångspunkten. Det håller kapitalutgifterna blygsamma, driftpersonalen liten och processfönstret brett, vilket betyder mycket mer än rubrikhastigheten under de första två åren av produktionen.
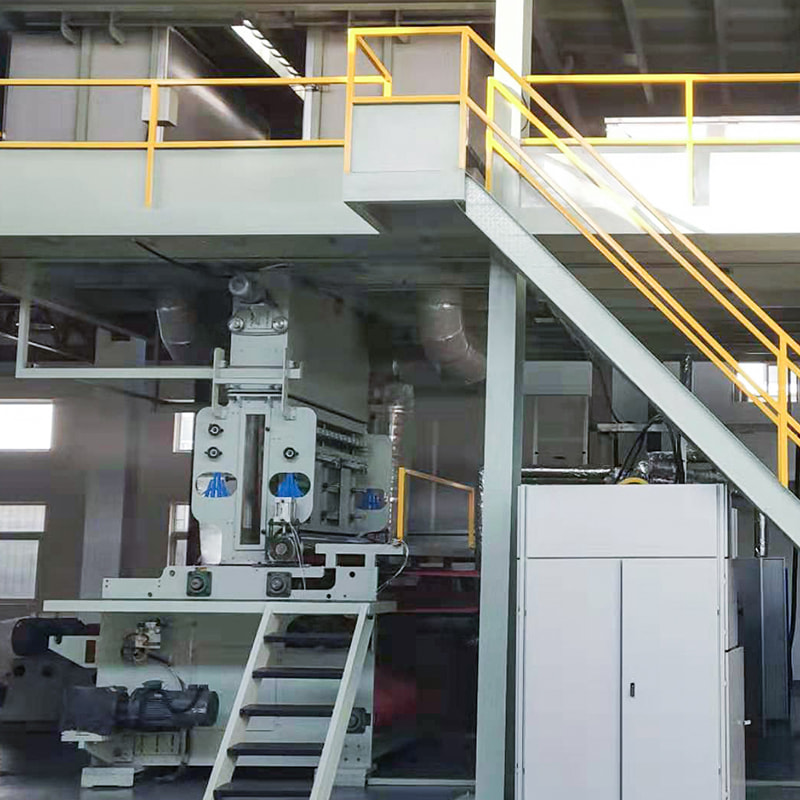 Single Beam S Spunbond Nonwoven produktionslinje Enkelstrålig spunbond-linje som producerar PP-nonwoven via spun-laid och varmvalsad förstärkning, lämpad för förstagångstillverkare som behöver ett brett processfönster och finare filamentkontroll. Visa produkt →
Tygvikt, denier och den verkliga kostnaden för ett kilogram
Den mesta spunbond-produktionen ligger på mellan 10 och 150 gsm, och pengarna tjänas vanligtvis i den lättare änden. Det är där filament denier blir den styrande variabeln. Finare filament ger bättre täckning, en mjukare hand och förbättrad barriär vid samma vikt, men de kräver också hårdare temperaturkontroll vid spinnbalken, renare släckluft och stabil dragning. Att förlora den stabiliteten visar sig som hål, ränder och avvisade rullar.
Detta är argumentet för en dubbelstråle SS-konfiguration. Två spunbond-balkar låter dig bygga målvikten från två tunnare lager istället för ett tjockt, vilket förbättrar enhetligheten över hela bredden och minskar risken för att en enda defekt tar ut en hel rulle. Det ger också omvandlaren mer utrymme att byta handkänsla mot draghållfasthet utan att polymeren ändras.
Bredd hör hemma i samma konversation. Standardarbetsbredder på 1600 mm, 2400 mm, 3200 mm, 4000 mm och 4200 mm finns alla tillgängliga, och bredare är inte automatiskt bättre. En bred linje som producerar en smal färdig rulle genererar trimavfall på varje meter; en smal linje som jagar ett stort kontrakt tar slut. Rätt svar beror på de rullstorlekar kundens egna kunder kommer att acceptera.
Barriärskiktet och medicinska och hygieniska fallet
Där den amerikanska marknaden blir oförlåtlig är runt barriären. SMS-strukturer lägger ett smältblåst lager mellan två spunbondlager; SMMS lägger till ett andra smältblåst lager. De spunbond-lagren har styrka och ytegenskaper, medan det smältblåsta lagret gör själva blockeringen av vätska och partiklar. För operationsrockar, draperier, steriliseringsomslag och maskmedia är den strukturen ett krav, inte en uppgradering.
Meltblown är också den minst förlåtande delen av någon linje. Fiberbildning under mikron beror på växelverkan mellan varmluftstryck, formtemperatur, polymergenomströmning och kollektoravstånd, och små drifter i någon av dem visar sig snabbt i filtreringseffektivitet. En rad som innehåller dessa parametrar upprepade gånger är värd mer än en med ett högre nummer på specifikationsbladet.
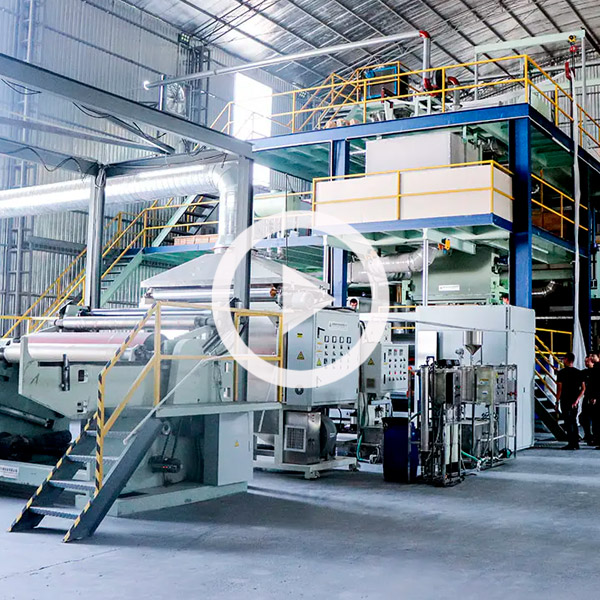 Three Beam SMS Spun-Melt Nonwoven produktionslinje SMS spun-melt line som kombinerar spunbond och meltblown balkar för stabila finfiberfiltreringsskikt och mjuka, konsekventa hygientyger. Visa produkt →
För hygientillämpningar är beräkningen annorlunda men inte mindre strikt. Tyger för ytskikt och undersidesskikt måste kännas rätt mot huden, löpa utan avbrott genom höghastighetskonverteringsutrustning och hålla sin vikt efter kalandrering. Mjukhet, draghållfasthet och töjning måste alla landa i ett smalt band samtidigt.
Frågor amerikanska producenter ställer oss innan de bestämmer sig för en linje
De samtal vi har med köpare tenderar att följa ett mönster. De användbara frågorna handlar sällan om maxhastighet. De handlar om passform:
- Vilken arbetsbredd matchar de färdiga rullstorlekarna jag faktiskt kan sälja, utan att förvandla hälften av min produktion till trim?
- Vilken produktion behöver jag på min riktiga produktmix, inte på ett demonstrationstyg?
- Vilket denierintervall måste linjen hålla och hur mycket av det intervallet kommer jag att använda under en vanlig vecka?
- Hur mycket automatisering kan mitt team stödja? PLC-kontroll och pekskärmsdrift minskar operatörsfel men ersätter inte utbildad personal.
- Vilka komponenter driver drifttiden och vad är underhållsintervallet på var och en av dem?
- Hur lång är driftsättningen och när kommer den första säljbara rullen från rullmaskinen?
- Hur ser reservdelsvägen ut i årskurs tre, när en pump eller en dyna behöver åtgärdas?
Ingen av dessa frågor har ett universellt svar, och alla leverantörer som påstår något annat säljer en katalog snarare än en produktionsplan. Det dyraste misstaget i den här branschen är att köpa kapacitet innan man bestämmer vilket tyg som ska betala för det.
Där HH Nonwovens Machinery passar in
Vi gör inte anspråk på att vara en amerikansk konverterare, och vi låtsas inte känna den amerikanska marknaden bättre än de som kör linjer på den. Vad vi vet är hur man bygger spunbond och smältblåst utrustning som håller sina parametrar. Vårt sortiment täcker S-, SS-, SSS-, SMS-, SMMS- och SMMSS-konfigurationer i standardbredder från 1600 mm till 4200 mm, med värd- och extrautrustning konfigurerad kring en specifik produktplan snarare än en fast katalog. Du kan läsa mer om vår bakgrund och exportavtryck här .
Varje projekt börjar på samma sätt: ett samtal om vad köparen tänker producera, till vilken vikt, på vilken bredd, för vilken kund. Därifrån skriver specifikationen i stort sett sig själv.
Takeaway
Den amerikanska marknaden för spunbond nonwoven kommer inte att tillfredsställas av en enorm ny fabrik. Det kommer att betjänas av producenter som förstår sambandet mellan strålkonfiguration, tygvikt och kostnad per kilogram, och av utrustning som låter dem ändra en av dessa variabler utan att förstöra de andra två.
Om du planerar en linje, utökar en eller funderar på om ett smältblåst lager är värt kapitalet, börja med tyget. Resten av specifikationen följer därifrån.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
