



 English
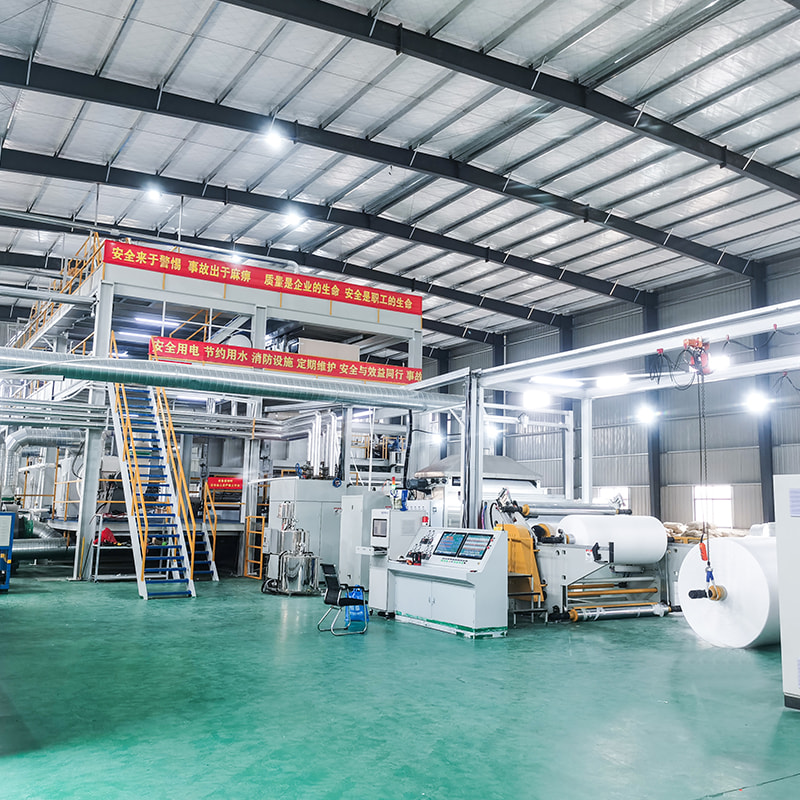
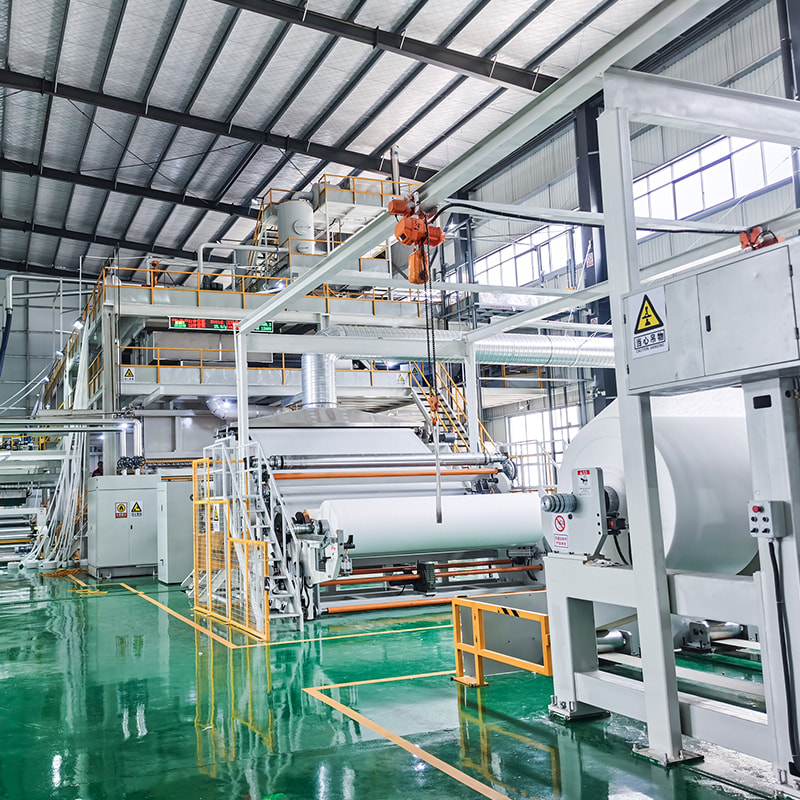
Nonwoven-maskiner sitter i början av en leveranskedja som de flesta aldrig tänker på. Rullen som blir en operationsrock, en våtservett, en shoppingpåse, en kökshandduk eller ett ark av jordbruksfleece börjar på samma sätt: polymergranulat går in, filament kommer ut, en väv bildas, banan binds och det färdiga tyget lindas på en kärna.
Vi bygger dessa linjer för att leva. Under årens lopp har vår utrustning gått till kunder i Kina, Indien, Pakistan, Turkiet, Ryssland och Australien, och ett mönster har hållit sig stadigt genom allt: de köpare som ställer de tydligaste frågorna innan de beställer hamnar i de maskiner som tjänar mest. Den här guiden är vårt försök att sätta dessa frågor på ett ställe, på ett enkelt språk.
Vad termen "Nonwoven Machines" verkligen täcker
Sök efter nonwoven-maskiner så hittar du allt från en enda smältblåst form till en komplett nyckelfärdig anläggning listad under samma tre ord. Frasen beskriver en processfamilj, inte en produkt. I praktiken är nästan varje spunbond eller spunmelt-linje sammansatt av samma sekvens av enheter, och när du väl förstår den sekvensen blir varje senare beslut enklare.
- Extrudering. Polymergranulat smälts, filtreras och mäts med jämn hastighet och tryck.
- Spinning. En spinndysa omvandlar smältan till fina filament. Antalet snurrande strålar avgör hur många spunbond-lager linjen kan lägga ner.
- Släckning och teckning. Kontrollerad luft kyler filamenten och sträcker dem ner till målförnekaren.
- Webbbildning. Filament läggs på ett rörligt formningsband, där de byggs upp till en jämn bana.
- Bindning. En kalander eller annan bindningsmetod smälter ihop filamenten till tyg med den styrka och handkänsla du behöver.
- Lindning och slitsning. Kantklippning, spänningskontroll och rullbyten gör banan till säljbara rullar.
En smältblåst sektion går in i samma kedja, men med en skillnad: varm luft med hög hastighet dämpar filamenten till mycket finare diametrar innan de landar på kollektorn. Det är det som ger smältblåsta tyger deras barriär- och filtreringsprestanda, och det är därför som smältblåsta skikt nästan alltid paras ihop med spunbond.
Välj tyget före maskinen
Det dyraste misstaget vi ser är en köpare som börjar med en budget och en planlösning, och sedan försöker passa ett tyg till vilken maskin budgeten tillåter. Det fungerar mycket bättre tvärtom. Bestäm vad du vill sälja, vem du vill sälja det till och vad slutprodukten ska göra. Maskinkonfigurationen följer av det.
Rent praktiskt handlar beslutet om strålens antal och struktur. Varje spunbond stråle lägger till ett lager av kontinuerliga filament; varje smältblåst stråle lägger till ett barriärskikt. Fler balkar betyder mer kapacitet, bättre täckning och ett bredare prestandafönster, men också en större investering och en längre driftsättningskurva.
| Struktur | Balkarrangemang | Tyg karaktär | Typiska slutanvändningar |
|---|---|---|---|
| S | En spunbond balk | Mjuk, andningsbar, ekonomisk | Väskor, förpackningar, jordbruk |
| SS | Två spunbond balkar | Starkare, jämnare täckning | Hygien, våtservetter, hemtextil |
| SSS | Tre spunbond balkar | Hög effekt, fin denier | Hygieniskt ytskikt, medicinskt |
| SMS | Två spunbond, en smältblåst | Barriär plus styrka | Klänningar, draperier, masker |
| SMS | Två spunbond, två smältblåsta | Högre barriär, bra filtrering | Medicinsk, filtreringsmedia |
| SMSS | Tre spunbond, två smältblåsta | Premiumbarriär med mjukhet | Högklassigt medicinskt skyddskläder |
Enkelstrålens startpunkt
För många producenter, särskilt de som kommer in på marknaden för första gången, är en enkelstråle S-linje det vettiga första steget. Den är enklare att köra, snabbare att ta i bruk och enklare för kapital, och den producerar fortfarande ett verkligt säljbart tyg för shoppingkassar, jordbruksöverdrag, möbler och förpackningsapplikationer.
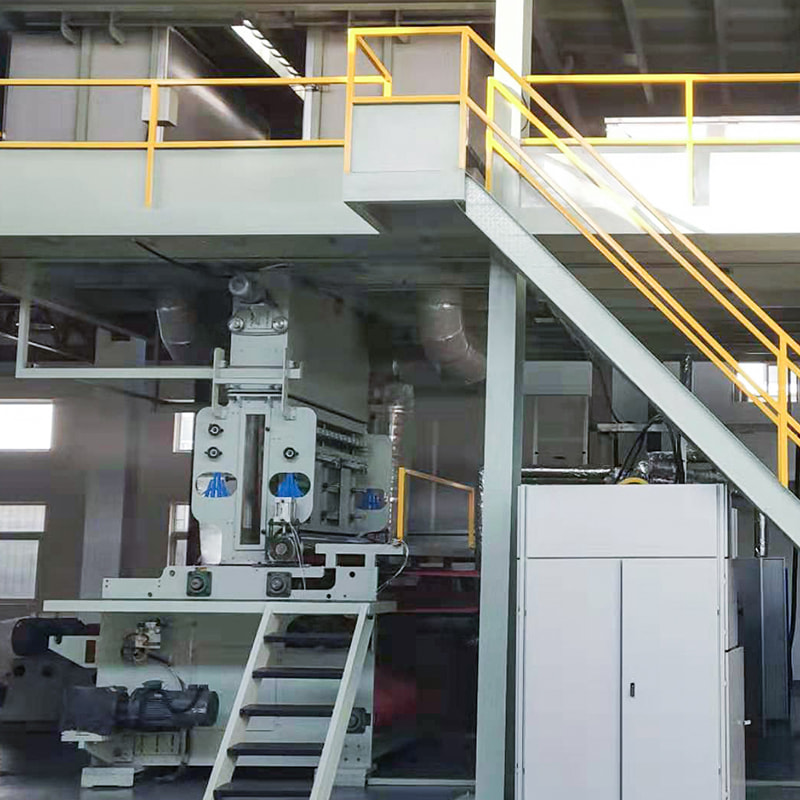 Single Beam S Spunbond Nonwoven Machine En enklare första stegslinje för säljbart spunbond-tyg, med 1600–3200 mm bredder och 3–10 tons effekt; värt att granska för lägre kapitalinträde. Visa produkt →
Konstruktionen inuti en enkelstrålad linje är inte förenklad på något sätt som betyder något. Du får fortfarande en korrekt designad spinndysa, kontrollerad härdning, en välbalanserad formningssektion och en kalander som håller konstant tryck och temperatur över hela arbetsbredden. Det du ger upp är redundans och toppkapacitet, inte tygkvalitet.
Två och tre spunbondade strålar: där volymen börjar betala sig
En dubbelstrålande SS-linje delar upp glödtrådsutgången över två spinnlägen. Det ger dig två saker samtidigt: fler ton per timme för samma golvyta och bättre täckning, eftersom ett andra lager fyller de tunna fläckarna i det första. Tyger känns mer enhetliga, draghållfastheten förbättras i båda riktningarna och lättare ytvikt blir lättare att köra konsekvent.
Flytta till tre strålar med en SSS-konfiguration och samma logiska skalor igen. Utgången klättrar, filamentdenier kan pressas finare utan att ge avkall på linjestabiliteten, och det resulterande tyget passar hygieniska ytskikt och medicinska tillämpningar där mjukhet och jämnhet spelar roll. Avvägningen är enkel: fler strålar betyder mer kapital, fler verktyg och ett team som behöver tränas ordentligt på hela linjen.
Arbetsbredder värda att veta
I våra serier är vanliga arbetsbredder 1600 mm, 2400 mm, 3200 mm, 4000 mm och 4200 mm. Bredd är ett kommersiellt beslut lika mycket som ett tekniskt. En smal linje är lättare att fylla med beställningar och billigare att köra; en bred linje sänker din kostnad per kilo när du väl har behov av att hålla den sysselsatt. Var ärlig om efterfrågan.
Lägga till ett smältblåst lager: SMS and Beyond
När ett tyg måste motstå vätskepenetration medan det fortfarande andas, slutar spunbond ensam att vara tillräckligt. En trestrålig SMS-linje lägger ett smältblåst lager mellan två spunbond-lager, vilket ger en komposit som kombinerar mekanisk styrka på utsidan med en finfiberbarriär i mitten.
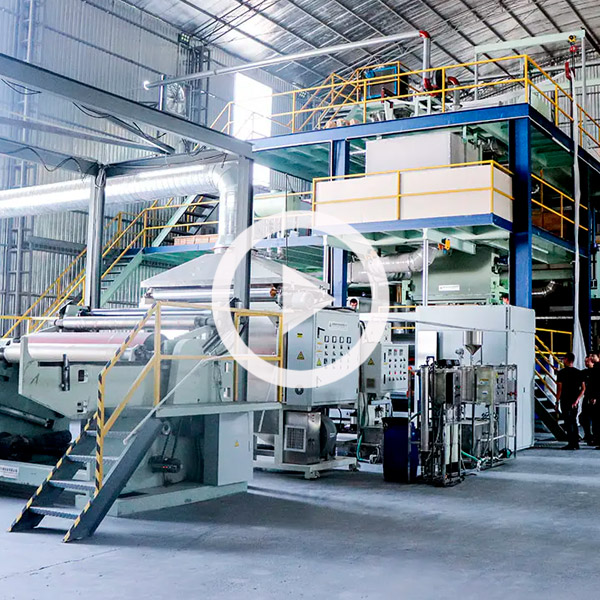 Three Beam SMS Spun-Melt Nonwoven Machine Kombinerar spunbond och smältblåsta lager för andningsbara barriärtyger, med 9–70 GSM och 6–20 tons effekt; lämpad för medicinsk och hygienisk produktplanering. Visa produkt →
Det här är familjen som serverar medicinska klänningar, draperier, maskmaterial och andra skyddsprodukter. Flytta upp till fyra strålar med SMMS och du lägger till ett andra smältblåst lager, vilket höjer barriärprestandan och filtreringseffektiviteten ytterligare. SMMSS-konfigurationen med fem strålar ligger överst i vårt sortiment, och parar tre spunbond-balkar med två smältblåsta balkar för producenter som riktar in sig på premiummedicinska och skyddande marknader där både barriär- och handkänsla är försäljningsargument.
När en fristående smältblåst maskin är vettig
Inte varje producent behöver en komplett kompositlinje. Om ditt företag är filtreringsmedia, eller om du redan har spunbond-kapacitet och vill lägga till barriärkapacitet utan att ersätta det som fungerar, kan en dedikerad smältblåst maskin vara det renare svaret.
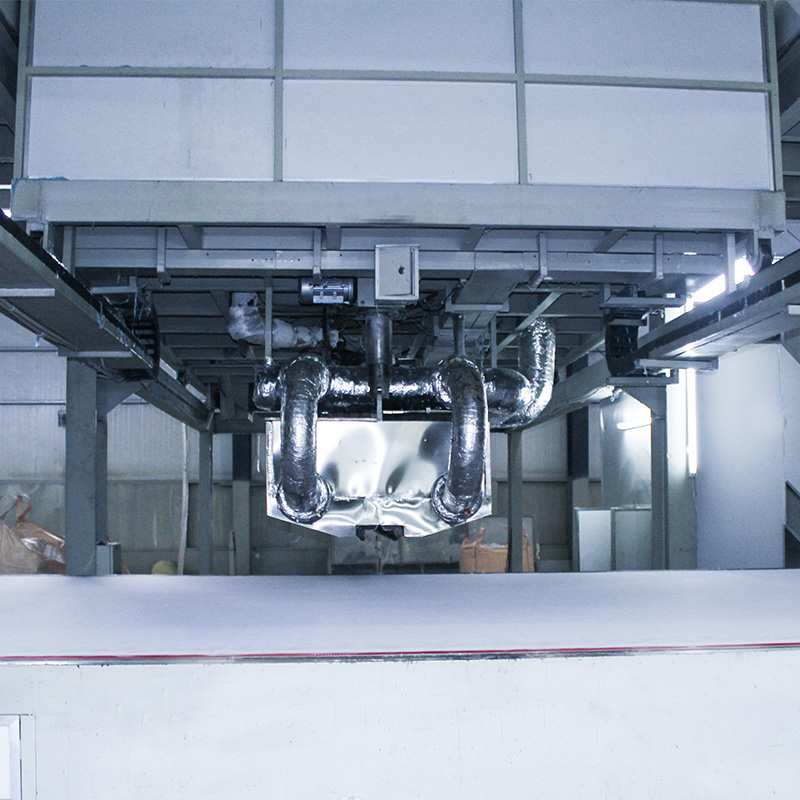 Fristående smältblåst nonwovenmaskin för finfiberfiltreringsmedia Dedikerad smältblåst enhet för filtrering och barriärbanor, som erbjuder 18–300 GSM, 1,6–4 μm fibrer och 1600–3200 mm bredder; användbar när man lägger till smältblåst kapacitet utan en komplett kompositlinje. Visa produkt →
En fristående smältblåst enhet ger dig också strängare processkontroll över de variabler som definierar finfiberkvalitet: formtemperatur, lufttryck och hastighet, genomströmning och kollektoravstånd. Dessa parametrar förtjänar uppmärksamhet oavsett konfiguration, eftersom de avgör om du producerar en konsekvent bana eller en rulle som inte klarar inkommande inspektion.
Specifikationer som formar affärsfallet
När strukturen är klar övergår samtalet till siffror. Det här är de som är värda att skriva ner innan du skriver under något:
- Arbetsbredd och användbar trimbredd, eftersom den andra alltid är smalare än den första.
- Grammatikintervall , både det lättaste och tyngsta tyget som linjen håller bekvämt.
- Linjehastighet vid varje ytvikt , eftersom en hastighet som anges vid 15 gsm säger ingenting om hur linjen beter sig vid 70 gsm.
- Filamentförnekare och hur den styrs över hela bredden.
- Råvaruspecifikation , inklusive smältflödesindexintervallet som extrudern är inställd för.
- Ansluten last och verktyg , vilket påverkar både din byggnad och din driftskostnad.
Be om dessa som en tabell snarare än en broschyrsats. En leverantör som kan sätta riktiga siffror mot varje vara är en leverantör som har tänkt på din produktionsdag.
Delköparna glömmer att budgetera för
Huvudmaskinen är bara en del av en fungerande anläggning. Materialhantering och torkning, kylaggregat, tryckluft, formningsbandet, kanttrimsåtervinning, lindningsaxlar, skärblad och ett vettigt första reservdelslager måste finnas med i planen. Det gör även byggnaden själv: grundbelastningar, utrymme för spinndysområdet, kabeldragning och det utrymme som ditt team behöver för att arbeta säkert runt linjen.
Styrarkitektur förtjänar också ett omnämnande. Våra linjer körs på PLC-styrning med pekskärmsdrift, och kontrollkomponenterna kommer från etablerade varumärken så att felsökning förblir förutsägbar snarare än exotisk. Det betyder mest klockan två på morgonen, ett halvår efter driftsättning, när något snubblar och du behöver ett snabbt svar.
Installation, träning och långloppet
En nonwovenlina är ett precisionsinstrument som råkar vara lika stor som en byggnad. Justering mellan spinningssektionen och formningsbandet, rullbalans i hög hastighet och jämn kalandertemperatur över flera meters bredd är alla saker som avgör om du producerar säljbart tyg dag tre eller dag trettio.
Planera idrifttagningsfönstret ordentligt. Träna operatörer på pekskärmen innan produktionen körs, inte under den. För en skriftlig logg över temperatur, tryck och hastighetsinställningar för varje produkt du gör, så att en upprepad beställning inte blir ett upprepat experiment. Och behandla underhåll som produktionsarbete: planerad rengöring av formen och spinndysan, filterbyten enligt schemat och en kontroll av bandspårning är billigare än en veckas stillestånd.
Att välja rätt partner
Utrustning är ett långt förhållande och frågorna du bör ställa till en leverantör handlar mest om åren efter leverans. Vem svarar när en värmezon fallerar? Hur skickas reservdelar och hur snabbt? Kan linjen konfigureras om senare om din marknad skiftar från väskor till medicinskt tyg? Svaren skiljer en maskinförsäljare från en tillverkningspartner.
Vårt eget tillvägagångssätt har alltid varit ganska enkelt: förstå tyget först, konfigurera sedan utrustningen runt det och håll dig tillgänglig när linjen är igång. Om du vill veta mer om hur vi arbetar och var våra maskiner redan är igång kan du läsa vår företagsbakgrund och de marknader vi betjänar. När du har en specifikation i åtanke, eller bara en grov uppfattning om vad du vill producera, skicka oss dina uppgifter och vi hjälper dig att räkna ut vilken konfiguration som passar.
Nonwoven-maskiner belönar tydligt tänkande. Bestäm dig för tyget, matcha strukturen till den marknad du faktiskt säljer till och var försiktig med genomströmningen tills du har beställningar att fylla. Gör det, och raden du köper idag kommer fortfarande att tjäna sin behållning långt efter att pappersarbetet har arkiverats.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
