



 English
Nonwoven-konvertering är den tysta halvan av fiberduksindustrin. De flesta samtal börjar vid spinndysan, balken eller formningsbandet, utrustningen som förvandlar polypropengranulat till tyg. Men en tygrulle blir användbar först när någon rullar upp den, styr den, laminerar den, klipper den, viker den och packar den till något som en kund faktiskt kan hålla. Den andra halvan konverterar, och den har sin egen vokabulär, sina egna flaskhalsar och sin egen ekonomi.
Vi designar och bygger spunbond och meltblown produktionslinjer, så vi spenderar mycket tid med människorna på den mottagande sidan av dessa rullar: omvandlare som köper tyg och sedan måste få det att bete sig i hastighet, skift efter skift. Vad som följer är en praktisk titt på vad nonwoven-konvertering innebär, var det tenderar att gå fel och hur mycket av svaret som faktiskt ligger uppströms.
Vad nonwoven-konvertering verkligen betyder
Enkelt uttryckt är konvertering varje operation som tar nonwoven rullgods och förvandlar dem till en halvfabrikat eller färdig produkt. Vissa producenter konverterar i rad och kör ett konverteringståg direkt bakom formningssektionen så att tyget aldrig lindas. De flesta konverterar offline, köper rullar från en tygtillverkare och bearbetar dem i en separat anläggning. Båda modellerna fungerar, och båda beror på samma sak: en förutsägbar rulle.
Utbudet av konverterade produkter är bredare än de flesta förväntar sig.
- Hygien: täckskikt för blöjor, upptagningsskikt, benmanschetter, bindor
- Medicinsk: operationsrockar, draperier, ansiktsmasker, sårvårdsförband
- Servetter: våtservetter, torrservetter, food service och industriservetter
- Hushåll: kökshandduk, shoppingkassar, städdukar, möbelunderlag
- Filtrering: VVS-filter, vätskefiltrering, respiratormedia
- Industriellt och jordbruket: geotextilier, växtskydd, förpackningar, biltrim
Det som länkar dem är att varje applikation bryr sig om en annan kombination av egenskaper. En våtservettkonverter oroar sig för mjukhet, damm och hur tyget beter sig i en våt stapel. En klänning eller maskomvandlare oroar sig för barriär och om hur materialet tar en ultraljudssvets. En filteromvandlare oroar sig för veckbarhet och tryckfall. Rullarna kan komma från liknande linjer, men inget annat med jobbet är sig likt.
Stegen inuti en konverteringslinje
En konverteringslinje låter komplicerad, men det är egentligen en kedja av ganska vanliga operationer, som var och en beror på den före den.
- Avlindning och spänningskontroll, där konsekvent spänning är den största enskilda faktorn i en stabil linje
- Skarvning och banstyrning, så rullbyten sker utan att produktionen stoppas
- Klyvning och återlindning, trimning av kanter till bredd och bygg rullar som bearbetas rent senare
- Limning och laminering, med hjälp av ultraljud, termisk kalandrering eller smältlim, ensamt eller kombinerat
- Skärning, perforering och stansning, med roterande eller lasermetoder beroende på egg och hastighet
- Vikning, stapling och formning, steget som förvandlar en platt väv till en tredimensionell produkt
- Tryck, beläggning och behandling, lägga till färg, hydrofilicitet, mjukhet eller ett funktionellt lager
- Inspektion och förpackning, kontroll av vikt, förseglingshållfasthet, tryckregistrering och kontaminering
Inte varje rad innehåller alla åtta. En linje med våtservetter kan bestå av avlindning, vikning, vätning, skärning och försegling, med tryck tillagt endast om kunden vill ha ett mönster. Oavsett konfiguration dominerar två saker den dagliga striden: spänningen och konsistensen i den inkommande rullen.
Varför den inkommande rullen bestämmer din konverteringsavkastning
När en linje inte beter sig är frestelsen att skylla på maskinen. Ganska ofta är tyget den verkliga orsaken, och tyget bestämdes långt innan rullen anlände till din brygga. Så här dyker några av de vanliga misstänkta upp på fabriksgolvet.
| Tygets egenskaper | Hur det ser ut på linjen | Vad ska verifieras |
|---|---|---|
| Ytviktsvariation | Spänningsdrifter, skärlängdsvandringar, tätning av fönster smala | Profil över hela bredden, inte bara genomsnittet |
| MD och CD dragförhållande | Webben dras isär över maskinen, svagt färdiga handtag | Förhållande uppmätt på flera punkter över rullen |
| Förlängning | Skrynkningar, rynkor och utskriftsregistrering glider | Förlängning at the low loads your line actually runs at |
| Luftpermeabilitet | Barriärkrav misslyckas efter laminering eller beläggning | Värde tillsammans med variation från rulle till rulle |
| Curl, kantkvalitet, rullhårdhet | Teleskoprullar, styrlarm, trimavfall | Kantskick, kärnstorlek och hårdhet i mitten och kanten |
| Skarvar och statisk | Stoppar, fastmatning av ark, kontaminering i rena produkter | Skarvtyp och antal per rulle, ytfinish |
Lägg märke till hur många av dessa som är inställda vid formningsstadiet. Viktprofil, dragförhållande, töjning och permeabilitet kommer från extruderings-, kylnings-, dragnings- och limningssektionerna av en spunbond eller smältblåst linje. En omvandlare kan kompensera ett tag, men ersättning kostar snabbhet, slöseri och uppmärksamhet och den försvinner aldrig helt.
Matcha tygstrukturen till konverteringsjobbet
Spunbond- och spunmelt-linjer beskrivs vanligtvis med strålräkning: S, SS, SSS, SMS, SMMS och SMMSS. Varje extra stråle lägger till ett lager, och med det kostnad och kapacitet. Det misstag vi oftast ser är att köpa mer struktur än vad applikationen verkligen kan använda.
Enkellager Spunbond (S)
En enkelstrålad linje ger ett enhetligt, mjukt och jämnt sammanfogat tyg med användbar styrka i båda riktningarna. Den skär och rullar tillbaka rent, vilket är anledningen till att den matar så många shoppingpåsar, kökshanddukar, jordbruksskydd och förpackningsapplikationer. Enskiktsbanor binder också lätt, oavsett om omvandlaren använder ett kalenderpunktsmönster eller ultraljudssvetsning, så processfönstret är bredare än det är för en komposit.
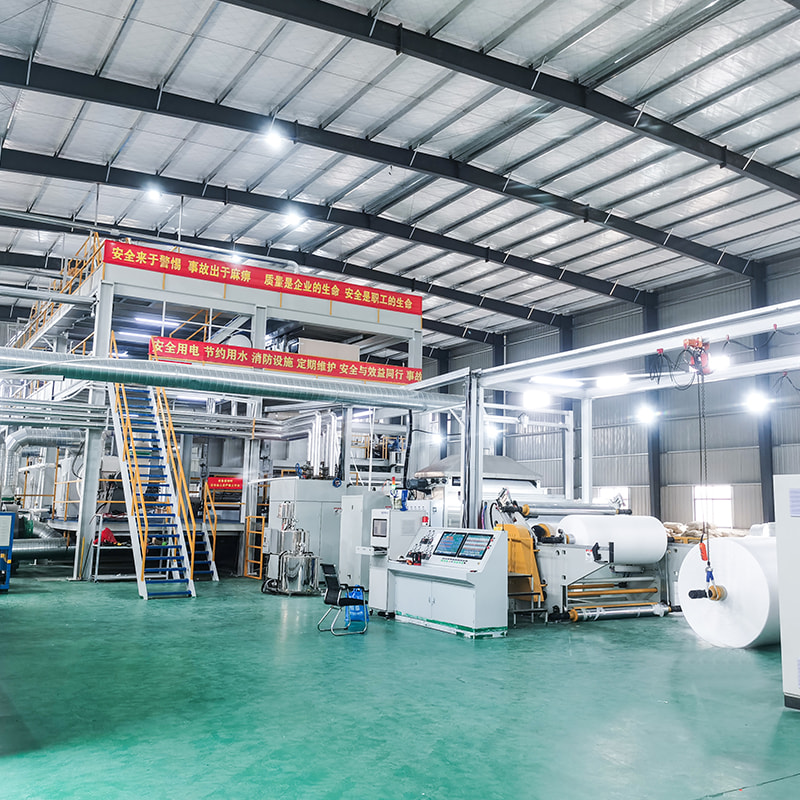
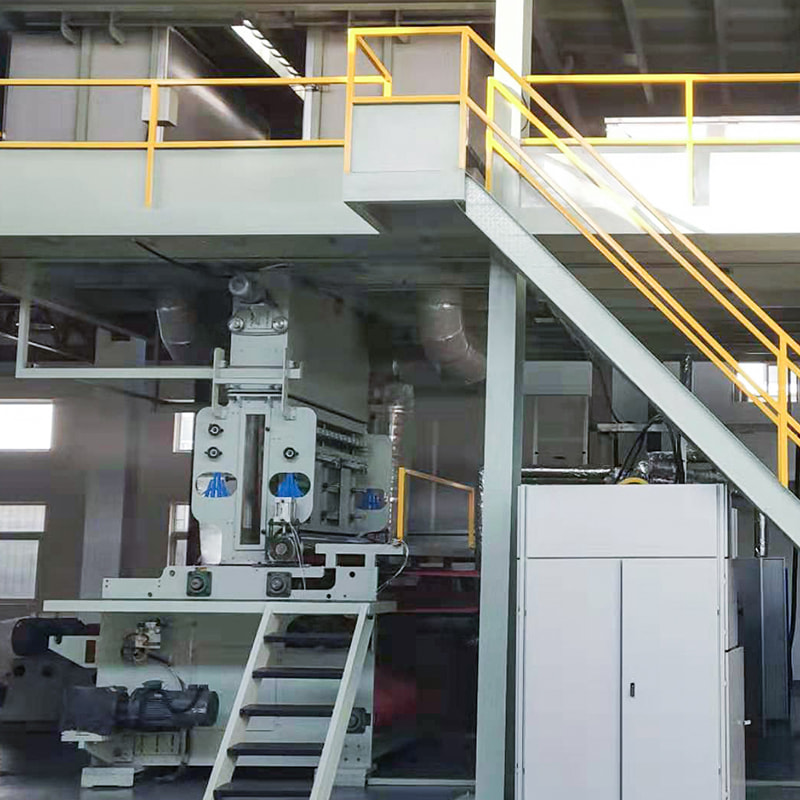 Single Beam Spunbond Nonwoven Produktionsmaskin för PP-tyg Producerar enhetligt spunbond-tyg av polypropen, lämpligt för väskor, hygien, medicinska och förpackningsapplikationer; granska specifikationer och nedströmsanvändningar. Visa produkt →
Kompositstrukturer för medicinsk och hygienisk konvertering
När ett smältblåst lager sitter mellan två spunbondlager får tyget de barriäregenskaper som klänningar, draperier, masker och hygienprodukter behöver. SMS-, SMMS- och SMMSS-strukturer följer alla den logiken, och det extra smältblåsta lagret i SMMS och SMMSS ger omvandlaren finare kontroll över filtreringseffektivitet och hydrostatiskt tryck.
Dessa fördelar kommer med konverterande konsekvenser som är värda att veta i förväg. Smältblåsta fibrer är finare och svagare än spunbond, så en komposit kan damma, och den föredrar mildare spänning än en ren spunbond bana. Å andra sidan svetsar den vackert: ultraljuds- och termisk bindning på SMS och SMMS ger vanligtvis en starkare, mer pålitlig tätning än lim, vilket är en del av det som gör moderna höghastighetsmask- och klänningslinjer möjliga. Arbetsbredder från 1600 mm upp till 4200 mm är vanliga, och att matcha den bredd du köper med den bredd som din konverteringslinje verkligen använder är ett av de enklaste sätten att skära av trimavfall.
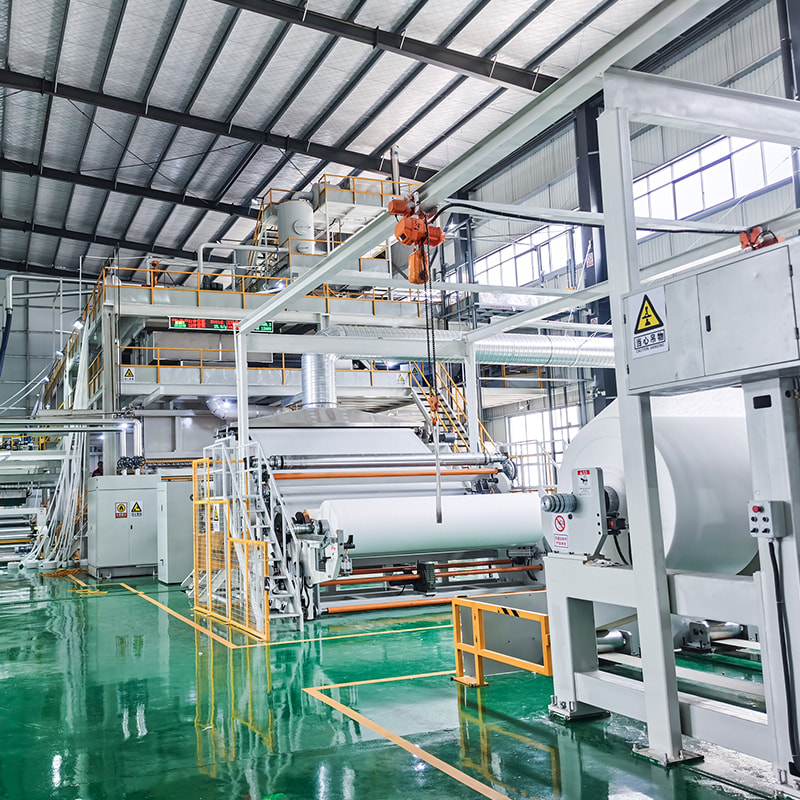
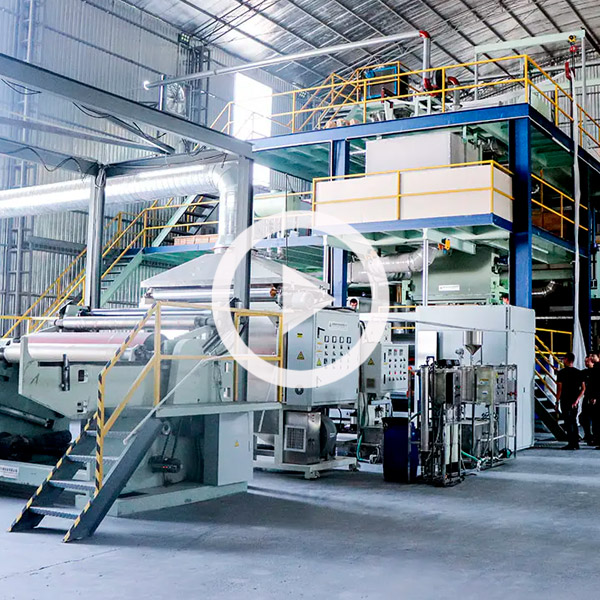 SMS Spun-Melt Nonwoven-maskin för tillverkning av komposittyg Kombinerar spunbond och smältblåsta lager för SMS, SS, S och M tyg, stödjer hygien, medicinsk, filtrering och förpackning; inspektera modeller och specifikationer. Visa produkt →
Barriärlager och gränserna för konvertering
Smältblåst tyg i sig är ett annat djur. Den är gjord av mycket fina fibrer, vilket är precis det som gör den effektiv vid filtrering och barriärarbete, och även det som gör den ömtålig: lägre draghållfasthet, högre töjning och en tendens att fälla fibrer vid grov hantering. Omvandlare som arbetar med smältblåst lär sig att hålla spänningen skonsam, hålla banbanor korta och rena och ägna stor uppmärksamhet åt statisk kontroll, särskilt när materialet har laddats elektrostatiskt för filtreringsanvändning.
För veckade filter och andningsskydd är konsistens viktigare än toppsiffror. Enhetlig fiberdiameter och jämn fördelning över bredden håller veckhöjden, tryckfallet och effektiviteten inom specifikationen, medan variationen visar sig som avslag i slutet av linjen.
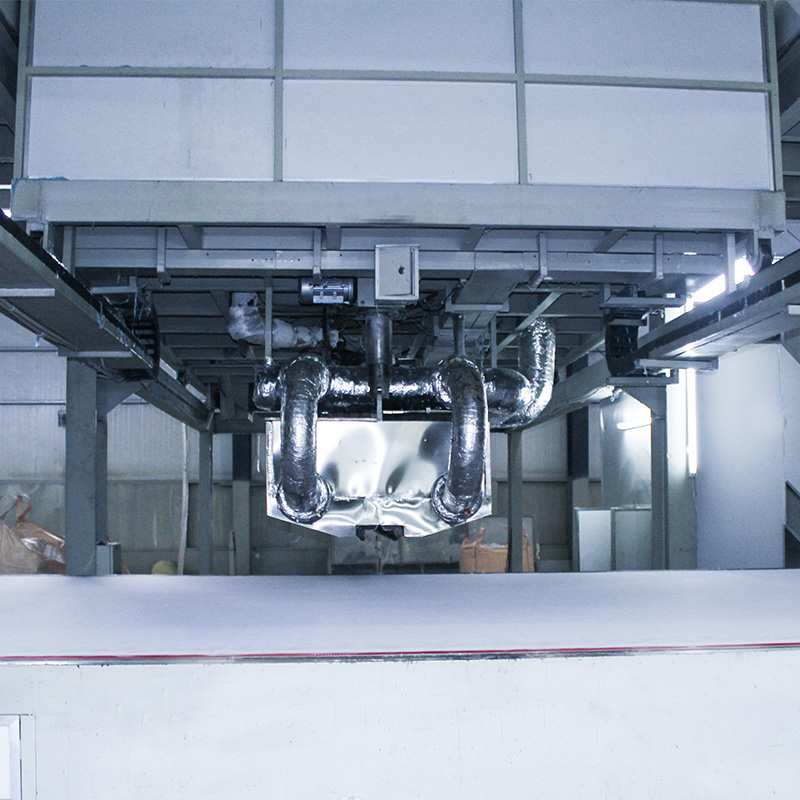 Smältblåst nonwovenmaskin för finfiberfiltreringsmedia Producerar fint smältblåst polypropentyg för maskskikt, filtrering, absorption och hygienprodukter; jämföra bredder, utdata och kontrollfunktioner. Visa produkt →
Frågor värda att ställa innan du binder dig
Oavsett om du köper tyg eller köper utrustning, sparar en kort lista med frågor en lång och dyr omgång av försök och misstag.
- Hur stabil är ytvikten över hela arbetsbredden, inte bara i mitten?
- I vilket riktning rivs tyget och vid vilken förlängning?
- Vilken bindningsmetod kommer din linje att använda, och har den testats på just detta tyg?
- Hur många skarvar per rulle och vilken är den största rulldiametern som din avrullare accepterar?
- Vem ringer man när en ny specifikation inte beter sig som databladet utlovat?
Den sista frågan är inte ett skämt. De flesta konverteringsproblem löses under den första veckan av ett nytt material. Efter det tenderar team att lära sig att leva med en komprometterad process istället för att fixa den.
Konvertering och tygtillverkning är två halvor av samma jobb, och båda är lättare när de två sidorna pratar tidigt. Om du planerar en spunbond eller meltblown linje och vill veta hur tyget det gör kommer att bete sig i en konverteringsanläggning, eller om du redan konverterar och vill förstå varför en rulle går smidigt medan nästa kämpar mot dig, är vårt team glada över att arbeta igenom specifikationen med dig. Du kan läsa mer om hur vi ställer oss till projekt på vår om sidan , eller helt enkelt hör av dig och berätta för oss vad du försöker köra.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
