



 English
Lägg en blöja för några säsonger sedan bredvid en från årets provpåse så kommer fingertopparna att märka skillnaden innan något specblad gör det. Det nyare tyget har en formad, kuddad yta; den äldre är platt. Den lilla förändringen i känslan är det synliga slutet på en lång konversation på 3D-fiberduksmarknaden – mellan varumärkesägare som vill ha prestanda de kan marknadsföra, omvandlare som vill ha körbarhet och maskinbyggare som måste göra båda möjliga på samma linje.
Vi bygger spunbond och spunmelt utrustning, så vi spenderar större delen av vår arbetstid på maskinsidan av det samtalet. Den här artikeln är vårt försök att beskriva vart 3D-fiberduksmarknaden är på väg, vad den faktiskt kräver av en produktionslinje och vilka frågor som är värda att lösa innan någon skriver på en inköpsorder.
Vad "3D Nonwovens" faktiskt beskriver
Frasen används löst, och den lösheten orsakar verklig förvirring under utrustningsdiskussioner. I praktiken arkiveras tre olika produktidéer under samma etikett:
- Ytstrukturerat tyg. Den tredje dimensionen präglas eller graveras in i arket under kalanderbindning - gropar, ribbor, sexkanter eller en fin räfflade som ger mjukhet och en torrare hand.
- Öppningsförsett eller format tyg. Hål, koner eller kanaler bildas mekaniskt eller av ett mönstrat bälte, så vätska passerar snabbt medan de upphöjda landområdena håller hudsidan torrare.
- Loft eller flerskiktstyg. Bulken kommer från själva banstrukturen – krusade eller bikomponentfibrer, differentiell kylning eller en spunmelt-stapel där det smältblåsta lagret fungerar som en barriär och de spunbond-lagren ger volym och styrka.
Det mesta av det som säljs idag produceras fortfarande på spunbond eller spunmelt linjer. Den tredje dimensionen läggs till vid bindningskalandern, vid formningsbandet eller genom skiktarkitekturen - inte genom en separat process som skruvas fast i änden av linjen.
Varifrån kommer efterfrågan
Snarare än att citera en tillväxtsiffra för rubriker är det mer användbart att titta på vad varje slutanvändning köper när den köper en 3D-struktur.
| Segmentera | 3D-strukturens funktion | Gemensam linjebas |
|---|---|---|
| Babyblöjor och träningsbyxor | Snabbare förvärv, torrare toppskikt, mjukare hand | SS eller SSS spunbond med graverad kalender |
| Feminin vård och vuxeninkontinens | Maskering, komfort, kontrollerad uppsugning | SS / SSS, varianter med öppningar |
| Servetter och kökshandduk | Bulk, absorptionsförmåga, tygliknande konsistens | Spunlace eller spunbond, präglad |
| VVS och luftfiltrering | Veckstöd, dammhållningsförmåga | Smältblåsta plus spunbond stödskikt |
| Fordon och akustik | Ljudabsorption genom öppen, skrymmande struktur | SMS/SMMS |
| Sängkläder, madrass och möbler | Loft, spänst, quiltliknande yta | Spunbond med high-bulk bonding |
| Medicinska draperier och klänningar | Barriär plus drapering och mjukhet | SMS/SMMS |
| Förpackningar, jordbruk, geotextilier | Dräneringsvägar, textur, styrka | Tyngre spunbond, ibland nålstansad |
Varför maskinen, inte provet, avgör din marginal
Vem som helst kan producera ett lovande 3D-prov på en pilotlinje som körs med en bråkdel av kommersiell hastighet. Svårigheten är att hålla den strukturen i 300 meter per minut, skift efter skift, på en rulle som en omvandlare faktiskt kan varva ner. Tre detaljer på maskinnivå avgör om det händer.
Webbbildning sätter taket
Om filamentbanan anländer till kalandern med inkonsekvent massfördelning, kommer ingen mängd mönstergravyr att rädda den. Släckluftens enhetlighet, filamentdenier-spridning och valet mellan att forma band och tråd matas in direkt i hur skarpt ett upphöjt mönster kommer att se ut efter limning. Strålarkitekturen spelar roll även här - en enkelstrålelinje ger dig kontroll över en spinnstråle, medan flerstrålekonfigurationer öppnar alternativ för lager-för-lager-strukturer. Vi täckte de praktiska skillnaderna i en teknisk notering om hur strålkonfigurationer formar spunmelt output .
Limning utan att platta till
Termisk bindning är där de flesta 3D-ambitioner går förlorade. En graverad kalender kan producera vackra pelare, men om oljetemperaturen glider över ytans bredd eller nyptrycket är inställt för högt, kollapsar de upphöjda områdena och tyget läses platt under ett mikroskop och i handen. Stabila termiska vätskekretsar, jämnt tryck över hela arbetsbredden och ett mönsterdjup som valts för tygets målvikt betyder mycket mer än antalet präglingsmönster som erbjuds i en broschyr.
De oglamorösa delarna: lindning, skärning, omvandling
Skrymmande, texturerat tyg beter sig annorlunda på en upprullare än platt tyg - det fångar luft, bygger mjukare rullar och kan teleskoperas om spänningskontrollen är grov. Köpare som endast testar formnings- och limningssektionerna upptäcker ofta detta under den första produktionsmånaden. Fråga hur upprullaren och skärmaskinen hanterar material med låg densitet och hög luft vid full linjehastighet.
Fyra vägar till en 3D-struktur och deras avvägningar
Det finns inget enda rätt svar; den rätta vägen beror på vilken hand du vill ha, vikten du kör och den nedströmskonverteringsutrustning dina kunder redan äger.
| Rutt | Varifrån kommer 3D | Passar bäst till | Se upp för |
|---|---|---|---|
| Graverad kalender | Mönstrad bindningsrulle | Topplakan, våtservetter, hygienöverdrag | Mönster slitage över tid; loftförlust vid högt nyptryck |
| Öppningsförsedda eller bältesformade | Mönstrad formningsyta eller mekanisk perforering | Upptagningsskikt, snabbtransporterande ytskikt | Bältets livslängd och rengöring; håldefinition vid hög hastighet |
| Loftad flerskiktssmälta | Lagerstapel plus kontrollerad bindning | Medicin, filtrering, fordon | Högre kapitalkostnad; mer komplex kvalitetskontroll |
| Laminering eller distanskombination | Separat formningssteg, sedan limning | Madrass, akustik, tekniska textilier | Extra utrustning, extra kostnad per kvadratmeter |
Frågor värda att lösa innan du skriver under
Vi har gått igenom tillräckligt många tekniska recensioner för att märka att de projekt som löper smidigt tenderar att vara de där dessa frågor ställdes tidigt, inte efter installationen:
- Vilket tygviktsområde måste linjen hålla 3D-strukturen tvärs över - inte bara vid sweet spot?
- Vilket mönsterdjup och förhållande mellan land och hål matchar handkänslan som din kund redan har godkänt?
- Hur mycket loftförlust är acceptabelt efter lindning, lagring och konvertering?
- Vad är den realistiska övergångstiden mellan en texturerad och en platt produkt på samma linje?
- Vilka kontrollelement och drivmärken är specificerade, och vad är den lokala reservdelsvägen?
- Vem utbildar operatörerna, och hur länge, i mönsterjustering och kalendertemperaturinställningar?
Konfigurationsval som ger utrymme att växa
De flesta av våra kunder kommer med en produkt i åtanke och går därifrån med en linje som kan producera tre eller fyra. Det är vanligtvis den rätta instinkten på en marknad där textur, vikt och lagerstruktur hela tiden förändras. En vettig uppbyggnad ser ut så här.
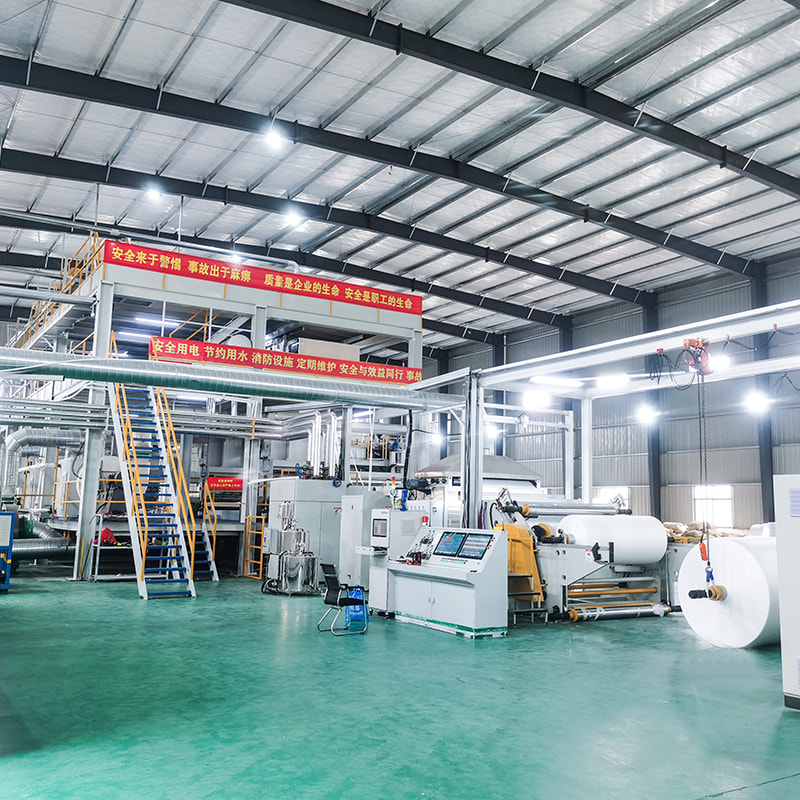
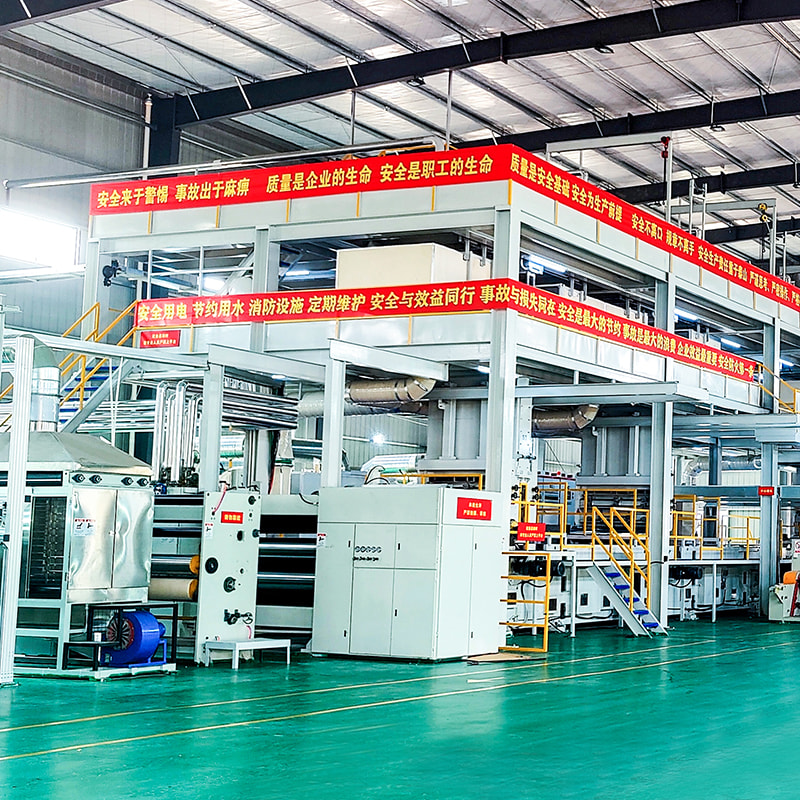
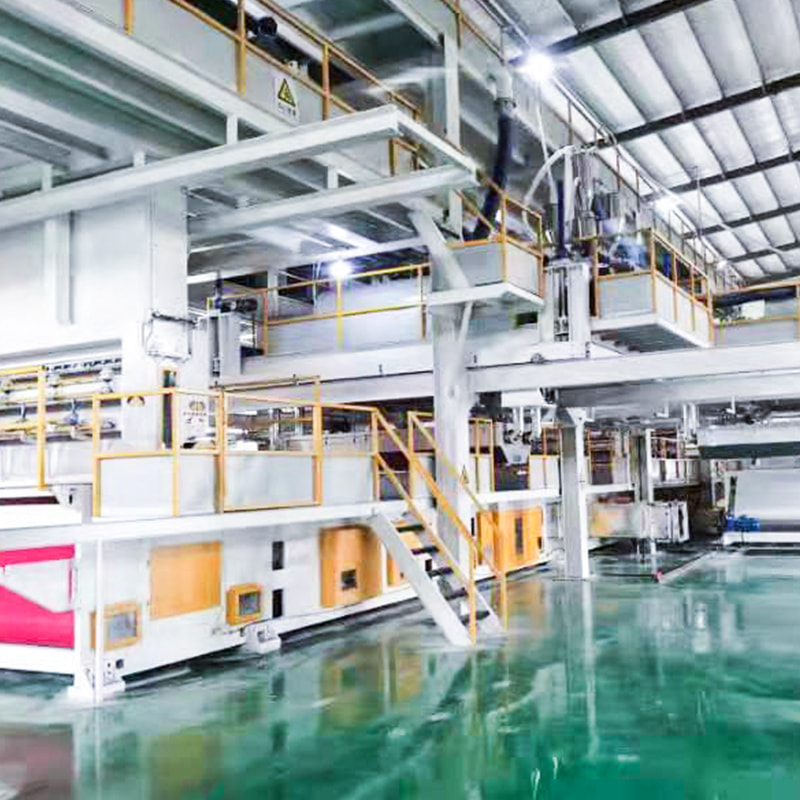
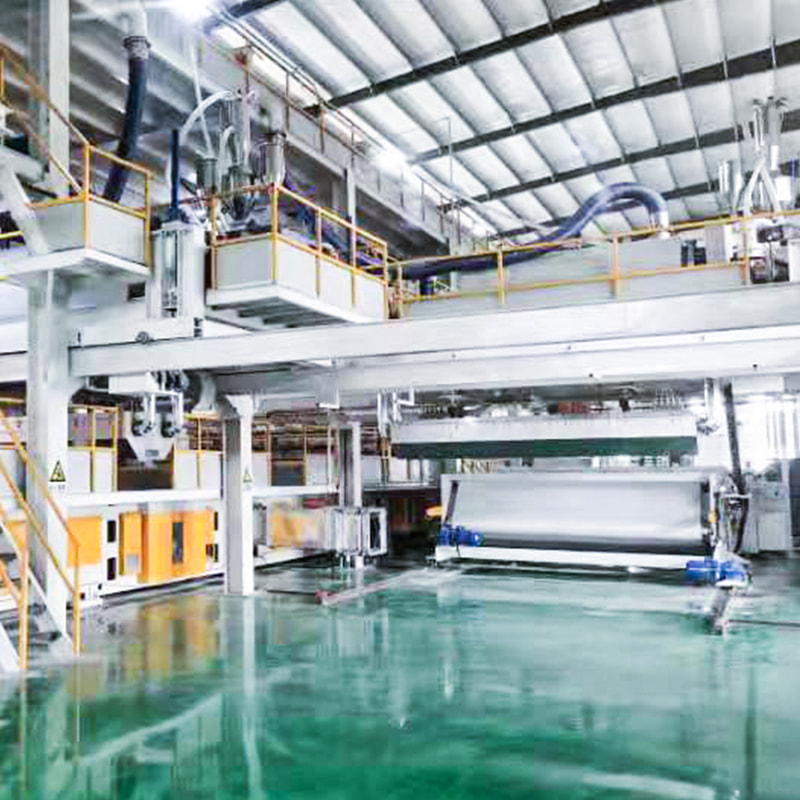
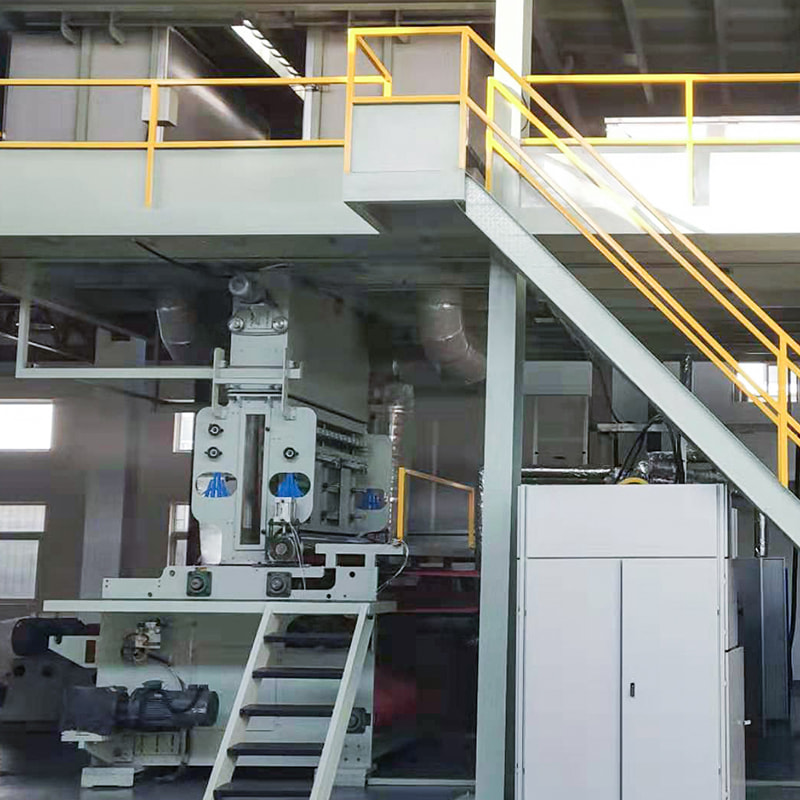 Single-Beam Spunbond Nonwoven Line för mönsterbindning på ingångsnivå Kompakt S-linje för producenter som börjar med texturerad hygien eller avtorkning av tyger, med 1600–3200 mm bredder och PLC-pekskärmskontroll för inlärning av mönsterbindning. Visa produkt →
En enkelstråle S-linje är den ärliga utgångspunkten för en producent som går in i texturerad hygien eller torkar tyger. Den är kompakt, snabb att driftsätta och lätt att använda — den typ av maskin som låter ett team lära sig mönsterbindning utan att bränna kapital på kapacitet som det ännu inte kan sälja. Bredd från 1600 mm och uppåt täcker de flesta regionala behov.
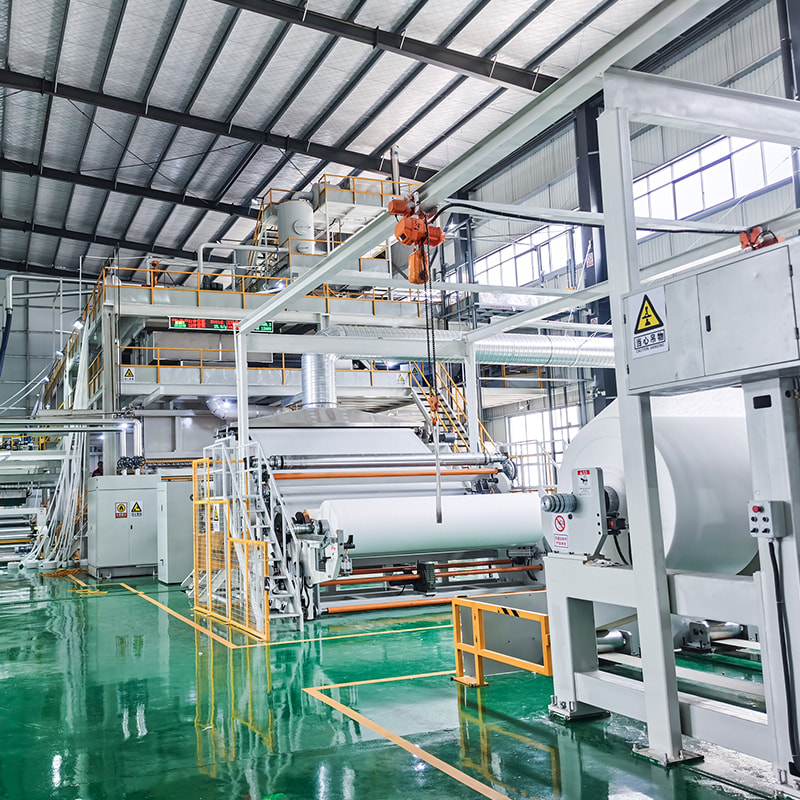
När volym och konsistens börjar spela roll, ger en dubbelstråle SS-konfiguration dig två spinnbalkar som matar en bindningssektion, vilket förbättrar lagerkontroll och produktionsstabilitet vid högre effekt. För topsheetarbete där en mjuk, enhetlig 3D-yta är försäljningsargumentet, är detta ofta den söta punkten mellan investering och flexibilitet.
För barriärkritiska applikationer - medicinsk, filtrering, bilindustri - placerar en SMMS-konfiguration smältblåsta skikt mellan spinnbundna banor samtidigt som det behåller tillräckligt mycket bulk i de yttre skikten för att bevara en mjuk, strukturerad yta. Det är ett större engagemang, men det öppnar produktkategorier som en enskiktslinje helt enkelt inte kan nå.
Över alla tre håller vi specifikationssamtalet öppet: huvud- och extrautrustning kan anpassas till en kunds speciella fibermix, tygviktsband och tillgängliga golvyta, och kontrollsystemen är uppbyggda kring PLC- och pekskärmsdrift så att mönsterändringar inte kräver en ingenjör på plats.
Ett avslutande ord från butiksvåningen
Marknaden för 3D nonwovens belönar producenter som kan lova en struktur och sedan leverera den konsekvent i kommersiell hastighet. Det är mest en maskinfråga, och det är värt att behandla den som en från det första tekniska mötet snarare än det sista. Om du vill gå igenom mönsteralternativ, kalendertemperaturkontroll eller val av bredd och stråle mot din egen produktplan, pratar vårt team gärna igenom det — du kan hitta vår bakgrund och platser på om sidan , och vi svarar på frågor direkt istället för att dirigera dem via ett callcenter. Ta med tygprover. De gör konversationen mycket kortare.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
